La sfacciatura è solitamente il primo taglio che un nuovo macchinista impara e l'ultimo a cui una mano esperta smette di pensare, motivo per cui continua a causare problemi. Blocca un pezzo, fai un passaggio lungo l'estremità e avrai una faccia piatta e quadrata su cui lavorare. Fallo con noncuranza e ogni operazione che segue eredita l'errore. Quello che segue è il modo in cui affrontiamo l'operazione al tornio nella nostra officina: le abitudini di setup, i numeri da cui partiamo e i difetti che finiamo per correggere più spesso.
Cosa fa realmente la sfacciatura su un tornio
La sfacciatura rimuove il materiale dall'estremità di un pezzo per produrre una superficie perpendicolare all'asse di rotazione. L'utensile si sposta radialmente, attraverso la faccia, anziché lungo la lunghezza della parte. Il risultato è un volto di riferimento: qualcosa contro cui sedersi, da cui misurare o a cui aggrapparsi in una seconda operazione.
Nella maggior parte dei casi il pezzo è cilindrico e trattenuto in un mandrino a tre griffe. Un mandrino a quattro griffe o una piastra frontale fuoriescono quando la parte è irregolare, con pareti sottili o deve essere inserita correttamente. Gli alberi più lunghi vengono spesso fatti passare tra i centri con un trascinatore che trasporta la rotazione.
Due cose definiscono una bella faccia. È piatto entro qualsiasi limite consentito dal disegno ed è quadrato rispetto all'asse. Finitura, condizioni della bava e tempo di ciclo derivano tutti da questi due. Una faccia che sembra brillante ma si estende di pochi centesimi di millimetro spingerà comunque un rilevamento fuori linea, quindi controlliamo con un indicatore piuttosto che a occhio.
Sfacciatura e svolta: avanzamento diverso, risultato diverso
Le due operazioni vengono spesso confuse perché utilizzano la stessa macchina e spesso lo stesso utensile. La differenza è la direzione in cui viaggia lo strumento rispetto al lavoro.
Come distinguere un taglio frontale da un taglio di tornitura sulla macchina. | Aspetto | Di fronte | Girando |
| Avanzamento utensile | Radiale, attraverso la faccia finale | Assiale, lungo la lunghezza |
| Risultato | Faccia piana perpendicolare all'asse | Diametro ridotto, superficie cilindrica |
| Profondità misurata | Alla fine, lungo l'asse | Fuori dal diametro, radialmente |
| Velocità di superficie | Cambia quando lo strumento attraversa la faccia | Costante a un dato diametro |
| Utilizzo tipico | Squadrare un'estremità, pulire un taglio di sega, formare una spalla | Portare un diametro esterno a misura |
Impostazione prima del primo taglio
Quasi tutti i problemi che ci vengono chiesti iniziano prima che lo strumento tocchi il metallo. Cinque minuti di preparazione salvano una parte scartata.
- Mantieni la sporgenza corta. Afferrare la maggior parte del pezzo consentita dall'operazione; ogni millimetro in più che esce dalle ganasce aggiunge vibrazioni che non è possibile eliminare in seguito.
- Impostare lo strumento sull'altezza centrale. Uno strumento sopra il centro sfrega e opacizza rapidamente, uno sotto il centro lascia un segno al centro della faccia. Controllare il centro della contropunta con un righello o un quadratino.
- Adattare l'utensile alla direzione di taglio. Un utensile di tornitura destrorso standard tiene il solito modo di tagliare sul lato di avvicinamento, quindi si avanza dal diametro esterno verso l'interno con il mandrino che gira verso di sé.
- Bloccare il carrello e impostare il composto in modo che la slitta trasversale sposti l'utensile esattamente sulla faccia. Qualsiasi angolo lasciato nel composto trasforma una faccia piatta in un cono.
- Eliminare i trucioli e assicurarsi che l'utensile abbia spazio per raggiungere il centro del lavoro senza che il supporto sporchi il mandrino.
Una sequenza di fronte che funziona
L'ordine riportato di seguito è ciò che insegniamo in officina. Si adatta ai torni manuali e si traduce direttamente in un programma CNC.
- Raschiare leggermente l'estremità con il mandrino che gira a velocità moderata e osservare il primo punto in cui l'utensile entra in contatto. Un taglio parziale indica che il pezzo non è posizionato perpendicolarmente tra le ganasce o è stato segato ad angolo.
- Eseguire la passata di sgrossatura dal bordo esterno verso il centro, lasciando circa 0,2 mm - 0,5 mm di materiale per la finitura.
- Ritirare, arrestare il mandrino e verificare la lunghezza complessiva rispetto al disegno prima di procedere oltre. È molto più facile rimuovere altri 0,3 mm che rimetterli a posto.
- Effettuare il taglio di finitura con un bordo affilato, un avanzamento più leggero e la stessa direzione di movimento, in modo che la finitura sia uniforme su tutta la faccia.
- Fermati appena prima del punto morto sulle macchine manuali o programma l'utensile per eliminare la linea centrale su un CNC, quindi rompi il bordo con una lima sottile o uno strumento di sbavatura mentre il lavoro gira lentamente.
Un punto che vale la pena ripetere: quando l'utensile si avvicina all'asse, la velocità superficiale diminuisce verso zero. Tagliare in quel punto è più simile allo sfregamento che al taglio, motivo per cui la finitura spesso si deteriora negli ultimi millimetri del viso. Una velocità del mandrino leggermente più elevata, un avanzamento più leggero vicino al centro o il controllo costante della velocità superficiale su un CNC sono tutti aiuti.
Velocità, avanzamenti e profondità di taglio
I numeri dipendono dal materiale, dalla rigidità e dagli utensili, ma questi sono gli intervalli da cui partiamo su un tornio ragionevolmente stretto con inserti in metallo duro.
Valori iniziali per un tornio leggero; adattarsi al materiale, alla rigidità e alla finitura richiesta. | Parametro | Sgrossatura | Finitura |
| Profondità di taglio | Da 0,5 mm a 2 mm | Da 0,1 mm a 0,4 mm |
| Avanzamento per giro | Da 0,1 mm a 0,25 mm | da 0,05 mm a 0,1 mm |
| Velocità del mandrino | Impostare dal diametro più grande | Può essere rialzato per un viso più pulito |
| Liquido refrigerante | Alluvione ove possibile | Applicazione inondata o con pennello leggero |
Imposta la velocità del mandrino dal diametro più grande che stai tagliando, non dalla dimensione finita. Ad esempio, una faccia da 40 mm e una faccia da 10 mm necessitano di giri al minuto molto diversi per mantenere la stessa velocità superficiale, e il bordo esterno è il punto in cui avviene la maggior parte del taglio.
Quando un volto va storto
La maggior parte degli errori affrontati si tradiscono nei primi secondi. Leggere la superficie durante il taglio consente di risparmiare molte congetture.
- Segni di chiacchiere: eccessiva sporgenza, un portautensili allentato, un pezzo non supportato o un avanzamento troppo pesante. Ridurre prima la sporgenza, quindi alimentare.
- Faccia bombata o convessa: l'utensile non è all'altezza centrale oppure la slitta trasversale non si sposta perpendicolarmente all'asse.
- Finitura strappata e imbrattata: un bordo smussato o una velocità superficiale vicino al centro troppo bassa per un taglio netto.
- Forte bavatura sul bordo esterno: un inserto usurato e una velocità di avanzamento che spinge anziché tagliare il metallo.
- Pip lasciato al centro: l'utensile si è fermato prima dell'asse oppure la geometria della punta dell'utensile non è adatta alla sfacciatura rispetto al centro.
Dove la qualità del viso si manifesta nelle parti reali
Un volto raramente è fine a se stesso. Su un albero a gradini la spalla che porta un cuscinetto deve essere posizionata perpendicolarmente al perno, altrimenti il precarico e il runout escono dalla finestra. Su una boccola in bronzo le estremità affrontate determinano la lunghezza installata e decidono come la parte si inserisce nel suo alloggiamento. Gli sbozzi degli ingranaggi vengono lavorati su entrambe le facce in modo che lo spessore e il parallelismo rientrino nella tolleranza prima che i denti vengano tagliati. Quando questi dettagli vanno alla deriva, l'intera assemblea te ne parla in seguito.
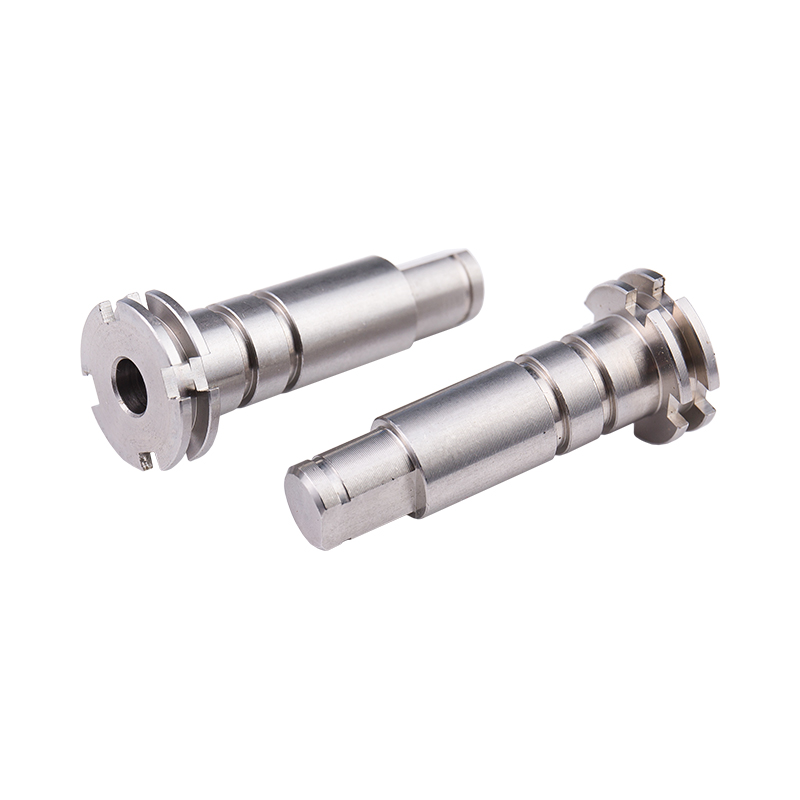 Albero a gradini di trasmissione personalizzato in acciaio inossidabile Albero in acciaio inox tornito su misura per collegamenti motore e cuscinetti, con specifiche e trattamento superficiale adeguati all'applicazione; il rivestimento della spalla supporta la precisione dell'assemblaggio. Visualizza il prodotto →
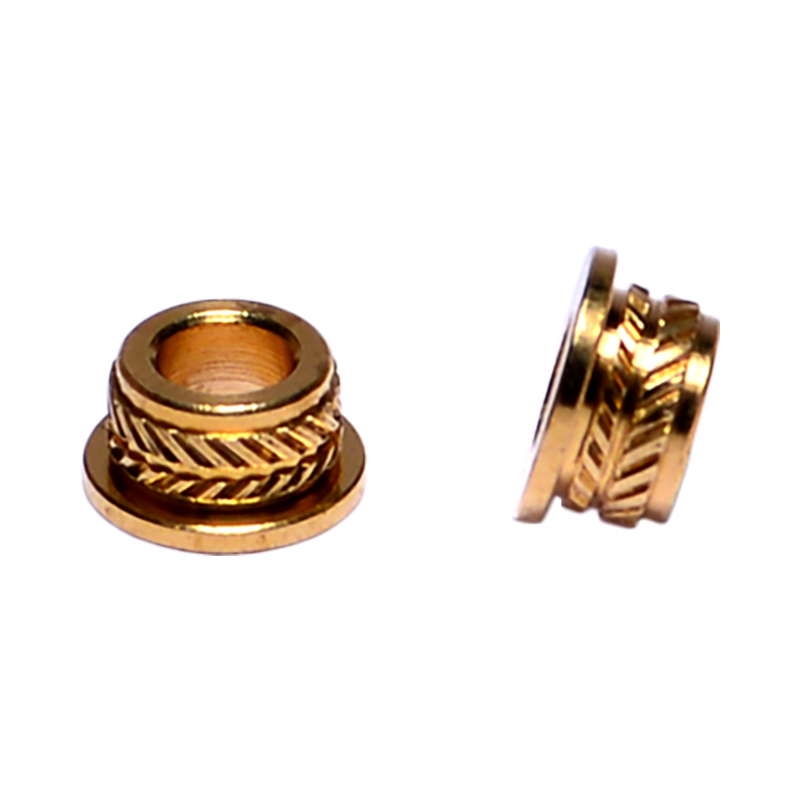 Boccole in bronzo personalizzate per la produzione B2B Boccole in bronzo personalizzate di un produttore che offre tornitura CNC e produzione di grandi volumi; le estremità affrontate aiutano a regolare la lunghezza installata e la sede negli alloggiamenti. Visualizza il prodotto →
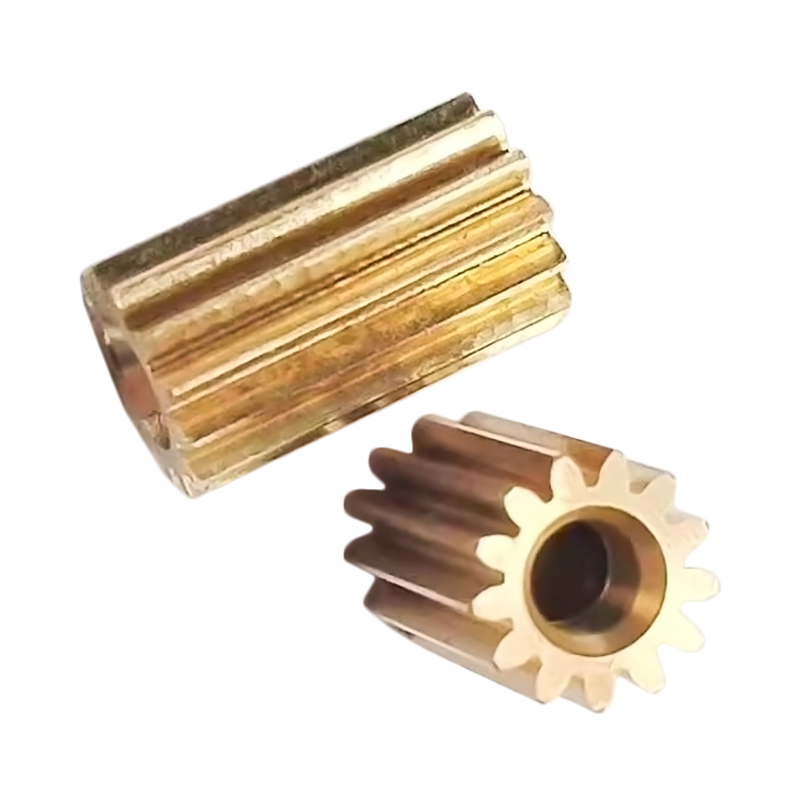 Ingranaggio cilindrico in ottone personalizzato per la trasmissione di potenza Ingranaggio cilindrico tornito in ottone per trasmissione di potenza tramite motore, lavorato secondo le specifiche ed il trattamento superficiale richiesto, con riporto critico di spessore e parallelismo. Visualizza il prodotto →
Questo è il motivo per cui trattiamo la sfacciatura come una fase metrologica piuttosto che come una fase di sgrossatura. I pezzi in uscita dalle nostre celle di tornitura, da lavoro con albero a gradini ai piccoli elementi di fissaggio, vengono controllati l'ortogonalità e la lunghezza anziché semplicemente misurati il diametro. Il nostro team ha redatto l'approccio più ampio in come viene mantenuta la precisione dimensionale durante un ciclo di produzione , e l'operazione di rivestimento è il primo luogo in cui inizia la disciplina.
Abitudini che mantengono i volti piatti
La durata e la pazienza dell'utensile contano più di ogni singola impostazione. Tenere a portata di mano un inserto di riserva o uno strumento appena affilato, in modo che un bordo smussato non diventi mai un motivo per rifinire male la faccia. Effettuare la passata extra a una profondità più leggera invece di forzare un taglio pesante che devia il pezzo. Non lasciare mai la chiave del mandrino nel mandrino, tenere il manico della lima in mano e lontano dal mandrino rotante e rimuovere i trucioli lunghi e fibrosi con un gancio o una spazzola anziché con le dita guantate. Piccole abitudini come queste sono ciò che rende calma un'officina e gli operatori calmi fanno facce migliori.
La sfacciatura su un tornio è un'idea semplice portata avanti con tante piccole decisioni: quanto sporge dalle ganasce, dove si trova l'utensile rispetto al centro, in che direzione viaggia e quanto materiale lasciare per l'ultima passata. Se li fai bene, l'operazione richiederà pochi minuti e manterrà la tolleranza senza problemi. Sbagliateli e l'errore seguirà la parte fino all'assemblaggio. Se una faccia di uno dei tuoi componenti continua a non rispettare le specifiche, inviaci il disegno e una foto della finitura superficiale e ti diremo cosa cambieremmo nella configurazione.