La sfacciatura è solitamente la prima operazione che un nuovo macchinista impara, ed è spesso quella che decide tranquillamente se una parte è buona o da scartare. Se hai osservato un utensile viaggiare dritto attraverso l'estremità di un pezzo rotante e lasciare dietro di sé una superficie piana e uniforme, hai già visto la sfacciatura su un tornio in azione. Ciò che sembra semplice richiede più attenzione di quanto la maggior parte delle persone si aspetti: l'altezza dell'utensile, la direzione di avanzamento, la velocità di taglio e il bloccaggio del pezzo si manifestano tutti nella faccia finita.
Questa guida copre il lato pratico della sfacciatura su torni manuali e CNC, dall'impostazione del lavoro alla risoluzione dei problemi, e termina con i dettagli che contano quando una faccia piana deve mantenere una tolleranza nella produzione.
Cosa fa realmente la sfacciatura su un tornio
La sfacciatura riduce la lunghezza del pezzo e produce una superficie piana perpendicolare all'asse di rotazione. Il pezzo gira mentre un utensile a punto singolo avanza lungo la faccia finale, solitamente dal diametro esterno verso il centro o viceversa. L'avanzamento perpendicolare è la differenza fondamentale rispetto alla tornitura, in cui l'utensile viaggia parallelo all'asse e riduce invece il diametro.
In un'officina, il rivestimento esegue diversi lavori contemporaneamente:
- Crea una faccia di Riferimento pulita e quadrata da cui è possibile misurare le operazioni successive.
- Squadra l'estremità segata o grezza della barra in modo che la parte abbia una lunghezza nota.
- Rimuove il bordo frastagliato lasciato da una sega a nastro o da uno strumento di troncatura.
- Prepara l'estremità per la foratura centrale, la smussatura o la filettatura.
Poiché molto dipende da questo, una faccia fuori squadra, affusolata o bombata spinge l'errore in ogni passaggio successivo.
Impostazione per un taglio di sfacciatura pulito
La maggior parte dei problemi da affrontare sono problemi di configurazione sotto mentite spoglie. Prima di toccare la leva di avanzamento, prenditi cura di alcune nozioni di base.
Bloccaggio e sporgenza
Afferrare il pezzo il più vicino possibile alle ganasce del mandrino, quanto consentito dall'operazione, e mantenere breve la lunghezza non supportata. Su dischi o anelli sottili, una passata leggera con un avanzamento delicato batte un taglio pesante che allontana la parte dall'utensile. Se la faccia è l'unico elemento da lavorare, una ganascia morbida o un dispositivo semplice spesso faranno di più per la precisione di qualsiasi modifica ai parametri di taglio.
Altezza utensile al centro
Impostare la punta dell'utensile esattamente sulla linea centrale del mandrino. Uno strumento posizionato sopra il centro lascia una piccola protuberanza al centro della faccia; posizionato sotto il centro, sfrega, spinge il lavoro e produce una superficie ruvida e indurita. Un calibro centrale, una riga d'acciaio stretta tra l'utensile e il pezzo da lavorare o un comparatore sulla slitta trasversale ti avvicineranno e un leggero taglio di prova lo confermerà.
Scelta e geometria degli utensili
Gli utensili destrimani e sinistri avanzano in direzioni opposte, quindi abbina l'utensile alla direzione in cui intendi viaggiare e assicurati che sia il tagliente, non il fianco, a impegnarsi nel lavoro. Mantenere la sporgenza dell'utensile al minimo per poter completare il lavoro. La geometria di spoglia positiva si adatta alle macchine più leggere, un raggio di punta piccolo fornisce una finitura più fine ma una punta più debole, mentre un raggio più ampio aumenta le forze di taglio abbastanza da causare vibrazioni su parti sottili.
Rivolto verso l'interno o rivolto verso l'esterno
La direzione dell'alimentazione è una decisione che vale la pena prendere deliberatamente piuttosto che per abitudine.
- Affacciato (dal centro al diametro esterno): il taglio inizia vicino al centro e si sposta verso l'esterno. L'utensile esce dal lavoro in modo pulito sul bordo esterno, il che spesso migliora la finitura sulla parte di chiusura della faccia e spinge la bava verso il diametro esterno, dove una lima o uno smusso la rimuovono facilmente.
- Di fronte (diametro esterno verso il centro): l'utensile entra dal bordo esterno e termina al centro. Questo è spesso preferito quando una bava vicino al foro è più facile da gestire, o quando una successiva operazione di centratura rimuoverà comunque quel materiale.
Molti macchinisti sgrossano verso il centro e eseguono la passata di finitura verso l'esterno. Qualunque direzione tu scelga, mantienila coerente in un batch in modo che le facce rimangano intercambiabili.
Velocità, avanzamenti e profondità di taglio
Una particolarità della sfacciatura è che la velocità della superficie cambia mentre l'utensile si muove. Al diametro esterno il lavoro si muove più velocemente; vicino al centro si muove appena. Su un tornio manuale che funziona a giri fissi, ciò significa che il bordo viene spesso tagliato troppo velocemente e la parte centrale troppo lenta. Riducendo leggermente la velocità del mandrino e facilitando l'avanzamento nella passata di finitura si ottiene solitamente una faccia più uniforme.
Punti di partenza approssimativi per passate di sfacciatura in acciaio dolce con utensili in metallo duro; regolare la rigidità della macchina, la qualità dell'inserto e il materiale del pezzo. | Passa | Profondità di taglio | Nutrire | Velocità di superficie | Scopo |
| Sgrossatura | da 1,0 a 2,5 mm | da 0,15 a 0,30 mm/giro | da 120 a 180 m/min | Rimuovere il calcio e l'estremità segata |
| Semilavorato | da 0,3 a 0,8 mm | da 0,10 a 0,20 mm/giro | da 150 a 200 m/min | Planarità e lunghezza corrette |
| Finitura | da 0,05 a 0,20 mm | da 0,05 a 0,12 mm/giro | Da 180 a 250 metri/min | Finitura finale e faccia di riferimento |
Problemi comuni da affrontare e come risolverli
- Un nocciolo o un punto al centro. Quasi sempre all'altezza dell'utensile. Ripristina la punta al centro e fai un nuovo passaggio.
- Faccia conica o bombata. Controllare l'allineamento della contropunta sull'albero, l'usura della slitta trasversale e del composto e la deflessione dell'utensile su sporgenze lunghe.
- Finitura chiacchierata o fantasia. Ridurre la sporgenza dell'utensile, supportare meglio il pezzo, ridurre leggermente la velocità o modificare il raggio di punta.
- Una finitura ruvida e strappata. Solitamente un tagliente smussato, un avanzamento troppo pesante o una velocità non adatta né al materiale né all'inserto.
- Sbavature sul bordo. Aggiungere un piccolo smusso o una leggera passata di sbavatura come parte dell'operazione anziché come ripensamento.
Affacciatura su un tornio CNC
Su un tornio CNC la geometria del taglio è la stessa; cambia solo il suo controllo. Vale la pena ricordare alcuni punti.
- Le passate di sfacciatura sono programmate come un movimento rettilineo lungo l'asse X su una Z fissa o come un ciclo di sfacciatura fisso come G72 su molti controlli di tipo Fanuc.
- La velocità superficiale costante (G96) mantiene una velocità di taglio costante mentre l'utensile si avvicina al centro. Abbinalo a un morsetto per la velocità massima del mandrino, altrimenti il mandrino gira man mano che il diametro si restringe.
- L'avanzamento per giro mantiene costante il carico di truciolo indipendentemente dal diametro.
- Una passata di finitura leggera separata, spesso da 0,1 a 0,2 mm, fornisce una finitura prevedibile e una planarità della faccia.
La ripetibilità è il vero vantaggio e dipende ancora dalla corretta correzione degli utensili e da una prima parte verificata. L'utilizzo di alberi a gradini è un buon esempio di come ciò ripaghi.
 Albero a gradini di trasmissione personalizzato in acciaio inossidabile Un albero a gradini tornito in acciaio inossidabile personalizzato per il collegamento di motori, cuscinetti o accessori, che vale la pena esaminare per la produzione ripetibile di alberi a gradini e la precisione dei componenti di azionamento. Visualizza il prodotto →
Perché la faccia spesso conta più del diametro
Sulle parti che si impilano, si posizionano o ruotano, la faccia finale è il riferimento da cui viene misurato tutto il resto. Gli alberi ottici ne sono un buon esempio: la faccia deve essere piatta e quadrata in modo che l'assemblaggio risulti fedele, senza alcuna distorsione introdotta sulla spalla. La stessa logica si applica ai corpi valvola, agli ingranaggi grezzi e ai componenti di trasmissione, dove pochi micrometri di errore frontale si trasformano in rumore, vibrazioni o usura prematura a valle. Questa è una gran parte di come viene tenuta sotto controllo la precisione dimensionale nella produzione in serie.
 Asta ottica personalizzata in acciaio inossidabile con fessura Un albero ottico in acciaio inox tornito con fessura per componenti a giunto mobile, realizzato su specifiche personalizzate; vale la pena controllare dove contano le facce quadrate. Visualizza il prodotto →
Facce di accoppiamento su boccole e alloggiamenti
Le boccole mostrano l'altra faccia della medaglia. Una boccola in bronzo flangiata o liscia viene pressata in un alloggiamento e sostiene un albero rotante, quindi entrambe le facce terminali devono essere perpendicolari al foro e prive di bave in rilievo. Una bava lasciata su un'estremità frontale può bloccare completamente l'inserimento della boccola, il che elimina il gioco e si manifesta in seguito sotto forma di calore e usura. Una passata di sfacciatura pulita seguita da uno smusso leggero non costa quasi nulla e lo impedisce completamente.
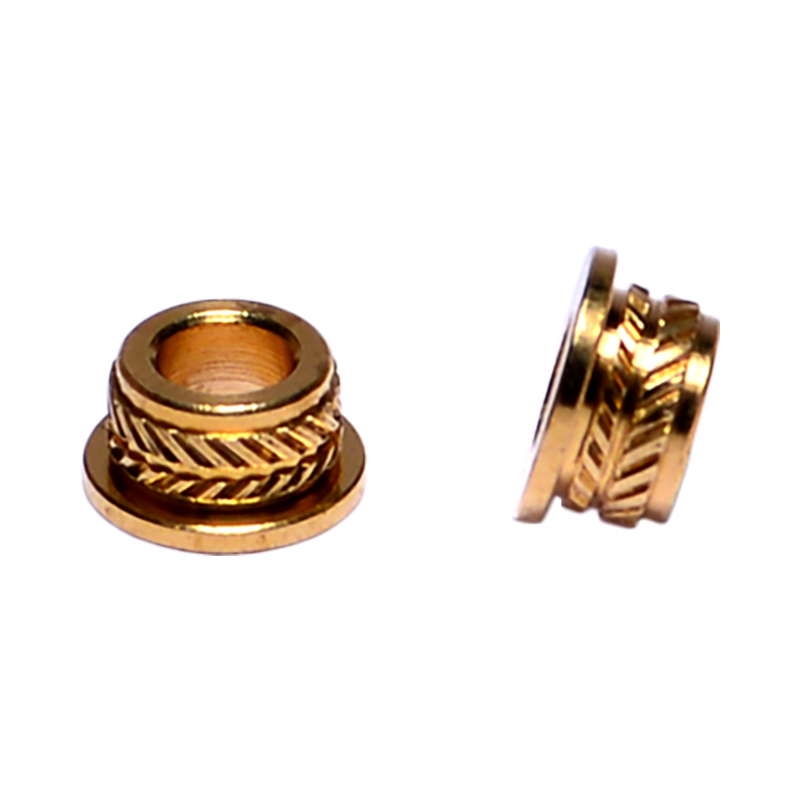 Boccole in bronzo personalizzate per la produzione B2B Un'opzione di boccola in bronzo personalizzata per le esigenze business-to-business; vale la pena vederlo quando la precisione di alloggiamento, le superfici prive di bave e le superfici pulite sono importanti negli assemblaggi di alloggiamenti e alberi. Visualizza il prodotto →
Lista di controllo prima del prossimo taglio di sfacciatura
- Verificare che il pezzo sia afferrato saldamente con una sporgenza minima.
- Posizionare la punta dell'utensile esattamente al centro e controllarla con un taglio di prova.
- Mantenere la sporgenza dell'utensile alla lunghezza più breve possibile per completare il lavoro.
- Decidi la direzione di alimentazione prima di iniziare e mantieni la coerenza durante l'intero batch.
- Ruvido pesante, quindi eseguire una passata di finitura leggera per planarità e finitura.
- Controlla il viso con un righello o un indicatore, non solo a occhio.
- Rompere il bordo con un piccolo smusso o una passata di sbavatura prima che la parte lasci la macchina.
Affrontare premia la pazienza più che il potere. Posiziona l'utensile al centro, mantieni la configurazione rigida e lascia che un leggero passaggio di finitura faccia il lavoro, e la faccia sarà piatta, ripetibile e pronta per qualsiasi operazione successiva.
Prodotti hardware di precisione Kunshan Hong Yong Sheng macchine e stampi parti proprio di questo tipo, dalle anime degli alberi e le boccole agli elementi di fissaggio e ai componenti stampati a iniezione. Se hai un disegno in cui un'estremità sfaccettata deve mantenere una tolleranza, i nostri ingegneri sono lieti di parlare di come funzionerebbe in produzione.